
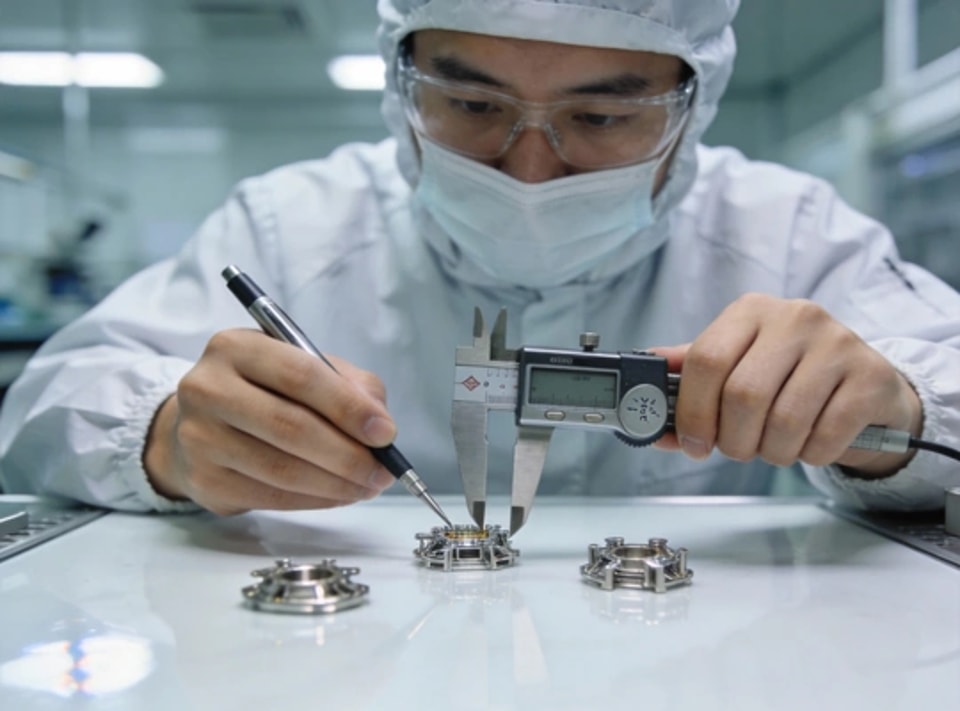
Templates29 dengan bangga mengumumkan keberhasilan meraih sertifikasi AS9100D, standar manajemen mutu yang diakui secara internasional untuk industri dirgantara, setelah menjalani proses persiapan dan audit ketat selama 12 bulan oleh TÜV Rheinland.Cakupan SertifikasiPemesinan CNC untuk aluminium, titanium, dan paduan nikel kelas dirgantaraPemesinan geometri kompleks 5 sumbu untuk komponen struktural dan mesinInspeksi Artikel Pertama (FAI) sesuai standar AS9102Ketertelusuran material menyeluruh, dari bahan baku hingga komponen jadiInvestasi dalam KualitasUntuk mendukung sertifikasi ini, Templates29 menginvestasikan $2,5 juta dalam infrastruktur mutu baru, termasuk:CMM Zeiss Contura G2 dengan probe pemindai VAST XTR GoldArea inspeksi ruang bersih khusus dirgantara (Kelas 100.000)Sistem ERP yang ditingkatkan dengan ketertelusuran hingga tingkat lot dan pengelolaan data yang sesuai dengan ITARProgram pelatihan menyeluruh bagi seluruh 45 staf produksi"Sertifikasi AS9100D mencerminkan komitmen kami terhadap standar mutu tertinggi dalam manufaktur presisi. Pencapaian ini memungkinkan Templates29 melayani pemasok dirgantara Tier 1 dan Tier 2 dengan penuh keyakinan." — Direktur Mutu, Templates29

Templates29 meningkatkan kemampuan permesinan presisi dengan menambahkan tiga pusat permesinan simultan 5 sumbu DMG Mori DMU 65 monoBLOCK, sehingga dapat memproduksi komponen kompleks untuk industri kedirgantaraan dan perangkat medis yang sebelumnya memerlukan beberapa kali penyetelan.Kemampuan BaruSimultan 5 sumbu:Kemampuan pemesinan kontur penuh untuk impeler, bilah turbin, dan permukaan bentuk bebasSpindel berkecepatan tinggi:Spindel HSK-A63 20.000 RPM untuk penyelesaian halus aluminium dan titaniumOtomatisasi:Sistem palet Erowa Robot Compact 80 terintegrasi untuk operasi tanpa awak selama 72 jamAkurasi:Akurasi volumetrik Material yang Memenuhi KualifikasiAluminium: 6061-T6, 7075-T6, 2024-T3Titanium: Ti-6Al-4V (Grade 5), CP Grade 2Paduan nikel: Inconel 718, Inconel 625Baja tahan karat: 17-4PH, 15-5PH, 316LContoh AplikasiProyek awal mencakup braket struktural satelit (7075-T6, ±0,015 mm), pelat pemandu implan medis (Ti-6Al-4V, Ra 0,4 μm), dan roda kompresor turbocharger (Inconel 718), yang menunjukkan keserbagunaan dan presisi sel produksi 5 sumbu baru kami.
Templates29 mengumumkan pembukaan resmi fasilitas manufaktur cerdas baru seluas 10.000 m², hasil investasi sebesar $15 juta untuk kapasitas produksi generasi berikutnya dan teknologi Industri 4.0.Keunggulan Fasilitas48 pusat pemesinan CNC, termasuk 12 mesin 5 sumbu baru (DMG Mori, Mazak)Penanganan material otomatis dengan armada AGV dan menara penyimpanan vertikalPemantauan produksi secara real-time melalui sensor IoT di setiap mesinSistem manajemen perkakas terpusat dengan pelacakan perkakas RFID dan prasetel otomatisFitur KeberlanjutanInstalasi panel surya atap berkapasitas 500 kW yang memenuhi 35% kebutuhan energiSistem daur ulang cairan pendingin tertutup yang mengurangi konsumsi air sebesar 60%Penerangan LED dengan sensor okupansi di seluruh area produksiProgram daur ulang serpihan logam yang memulihkan 98% limbah logam untuk dilebur kembaliDampak terhadap KapasitasFasilitas baru ini menggandakan kapasitas produksi tahunan kami menjadi lebih dari 5 juta komponen, dengan sel produksi khusus bagi pelanggan di sektor otomotif, kedirgantaraan, dan perangkat medis. Beroperasi penuh mulai kuartal II 2026.
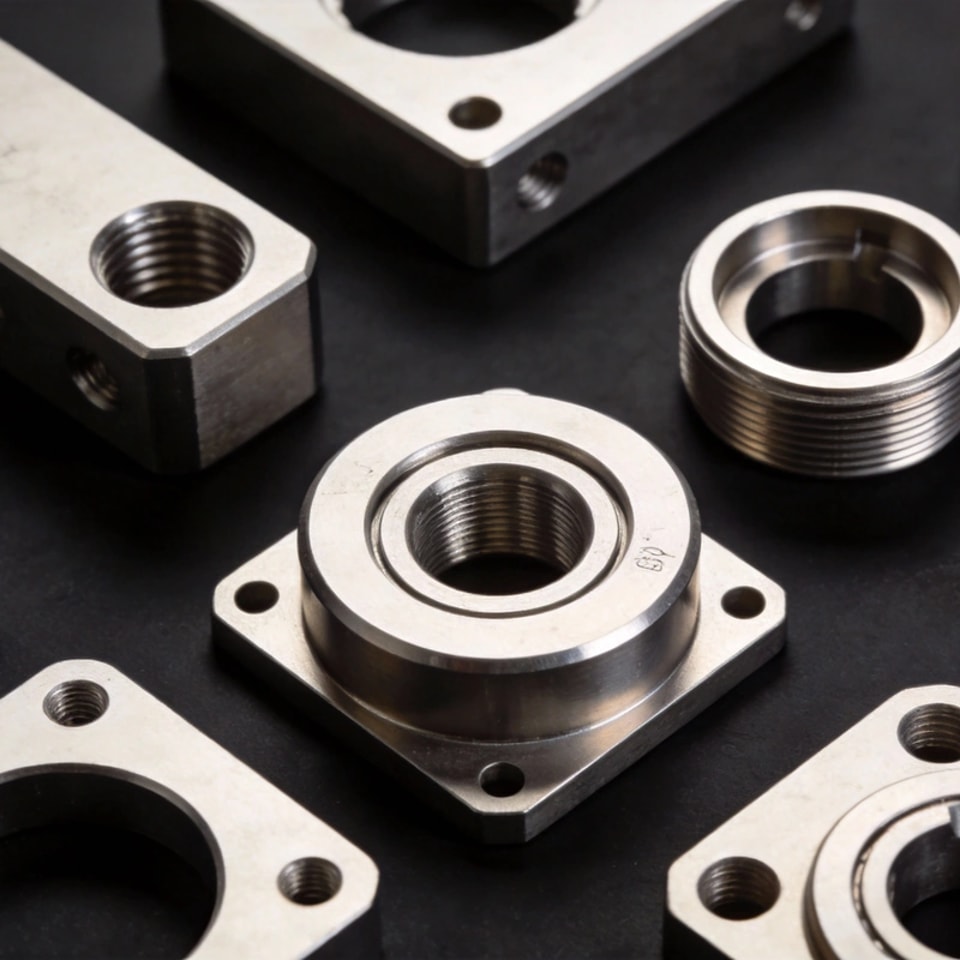
Templates29 mengumumkan pemasangan dan pengoperasian mesin die casting ruang dingin Toshiba DC2000J-GS berkapasitas 2.000 ton. Mesin ini secara signifikan meningkatkan kemampuan kami dalam memproduksi komponen struktural aluminium berukuran besar untuk industri otomotif dan telekomunikasi.Spesifikasi MesinGaya jepit:2.000 ton, mendukung luas proyeksi hingga 3.200 cm²Berat tembakan:Hingga 25 kg aluminium per siklusUkuran platen:1.600 × 1.400 mm untuk housing besar dan coran strukturalWaktu siklus:Siklus 45–90 detik yang dioptimalkan dengan pemantauan proses secara real-timeSel Produksi TerintegrasiRobot ABB 6 sumbu untuk pengambilan komponen, proses quenching, dan pemuatan mesin trim pressMesin trim press Bühler untuk menghilangkan sirip cor secara otomatisStasiun inspeksi sinar-X untuk mendeteksi porositas (ASTM E505 Level 2)Spektrometer untuk verifikasi komposisi paduan secara real-timeAplikasi UtamaLini 2000T ini dikonfigurasi khusus untuk membuat housing baki baterai kendaraan listrik, enclosure stasiun pangkalan makro 5G, dan balok silang struktural otomotif yang membutuhkan integritas dinding tipis dan sifat mekanis tinggi menggunakan paduan A380 dan A356-T6.

Pemilihan paduan aluminium yang tepat sangat penting untuk mencapai kinerja, kemudahan pemesinan, dan efisiensi biaya yang optimal pada komponen hasil pemesinan CNC. Panduan teknis ini membandingkan paduan aluminium yang paling umum digunakan beserta aplikasi idealnya.Perbandingan Paduan6061-T6 (Andalan Serbaguna)Kekuatan tarik:310 MPa, kekuatan luluh 276 MPaKemampuan pemesinan:Sangat baik — pembentukan geram bagus, keausan alat minimalKemampuan las:Sangat baik — mempertahankan 60% kekuatan di HAZ setelah perlakuan penuaan ulangPaling sesuai untuk:Braket struktural, rumah komponen, jig, perlengkapan, dan komponen hasil pemesinan umumIndeks biaya:1,0× (acuan)7075-T6 (Sangat Kuat)Kekuatan tarik:572 MPa, kekuatan luluh 503 MPaKemampuan pemesinan:Sangat baik — memerlukan alat potong tajam dan pemasangan yang kakuKemampuan las:Buruk — tidak disarankan untuk rakitan lasPaling sesuai untuk:Struktur kedirgantaraan, komponen dengan beban tegangan tinggi, alternatif baja yang lebih ringanIndeks biaya:1,8× (dibandingkan 6061)2024-T3 (Tahan Lelah)Kekuatan tarik:483 MPa, kekuatan luluh 345 MPaKemampuan pemesinan:Baik — sedikit abrasif, gunakan perkakas karbidaKemampuan las:Buruk — umumnya disambung dengan paku keling atau pengikat mekanisPaling sesuai untuk:Kulit pesawat, komponen struktural kritis terhadap kelelahan, komponen badan pesawatIndeks biaya:1,5× (dibandingkan 6061)Matriks Keputusan PemilihanPersyaratan6061-T67075-T62024-T35052-H32KekuatanSedangTinggiTinggiRendahKetahanan korosiBaikCukupCukupSangat baikKemampuan lasSangat baikBurukBurukSangat baikAnodisasiSangat baikBaikCukupBaikBiayaRendahTinggiSedangRendahTips DFMTentukan 6061-T6 sebagai pilihan standar, kecuali jika sifat tertentu mengharuskan alternatifUntuk 7075, rancang dengan ketebalan dinding minimal 2 mm agar tidak terjadi distorsi selama pemesinanPilih temper T6 untuk kekuatan maksimum; gunakan T651 untuk pelat yang telah dihilangkan tegangan dalamnya guna meminimalkan deformasiPertimbangkan kompatibilitas anodisasi sejak awal — 2024 menghasilkan warna yang tidak konsisten pada anodisasi dekoratif
Lanskap manufaktur global tengah mengalami perubahan mendasar seiring OEM di sektor otomotif, elektronik, medis, dan industri mempercepat strategi pemindahan kembali produksi ke negara asal (reshoring) dan ke negara terdekat (nearshoring). Analisis ini mengulas faktor pendorong dan dampaknya bagi pemasok komponen B2B.Faktor Pendorong Utama Reshoring1. Ketahanan Rantai PasokPelajaran pascapandemi: 78% OEM melaporkan peningkatan diversifikasi pemasok domestikKetidakpastian geopolitik mendorong strategi pengadaan “China+1” dan “China+2”Biaya penyimpanan persediaan membuat rantai pasok yang lebih pendek semakin menarik secara ekonomis2. Total Biaya Kepemilikan (TCO)Kenaikan biaya tenaga kerja di luar negeri mempersempit selisih biaya menjadi 8–15% untuk komponen presisiBiaya pengiriman telah stabil, tetapi masih 2,3 kali lebih tinggi dibandingkan tingkat dasar tahun 2019Biaya terkait kualitas (produk cacat, pengerjaan ulang, garansi) sering kali 15–20% lebih tinggi untuk pengadaan dari luar negeri3. Insentif PemerintahCHIPS Act dan IRA mendorong komitmen investasi manufaktur senilai lebih dari US$200 miliarKredit pajak R&D sebesar 20% untuk proses manufaktur canggihPenyusutan dipercepat untuk peralatan modal di fasilitas yang dipindahkan kembali ke dalam negeriDampak bagi PemasokPemasok komponen yang siap memenuhi permintaan reshoring mencatat kenaikan aktivitas permintaan penawaran (RFQ) sebesar 25–40%, terutama pada segmen pemesinan CNC, die casting, dan perakitan elektromekanis. Pemasok bersertifikasi AS9100D, IATF 16949, dan ISO 13485 paling banyak diminati.
Finishing permukaan adalah salah satu parameter yang paling sering ditentukan, tetapi juga paling sering disalahpahami dalam manufaktur presisi. Panduan praktis ini menjelaskan standar kekasaran permukaan, metode pengukuran, dan nilai yang dapat dicapai melalui proses pemesinan umum.Parameter UtamaRa (Rata-Rata Aritmetis):Parameter yang paling umum ditentukan — deviasi rata-rata dari garis tengah. Sederhana dan dipahami secara universal, tetapi dapat menyamarkan pola permukaan yang berulang.Rz (Tinggi Maksimum Rata-Rata):Rata-rata dari lima pengukuran puncak-ke-lembah tertinggi dalam panjang sampel. Lebih peka terhadap goresan dalam atau puncak yang sesekali muncul dibandingkan Ra.Rmax (Kekasaran Maksimum):Pengukuran puncak-ke-lembah terbesar. Sangat penting untuk permukaan penyekat dan lubang bantalan, yang kondisi terburuknya harus diperhitungkan.Tabel Kemampuan ProsesProsesKisaran Ra (μm)Ra TipikalCatatanPembubutan kasar3.2-12.56.3Hasil pemesinan langsung, sisipan karbidaPembubutan akhir0.8-3.21.6Pemakanan halus, sisipan tajamPengefraisan kasar3.2-12.56.3Frais muka, karbidaPengefraisan akhir0.8-3.21.6Sisipan ujung bulat atau wiperPenggerindaan silinder0.1-0.80.4Jurnal yang digerinda presisiPenggerindaan datar0.2-1.60.8Permukaan acuan datarLapping0.025-0.40.1Permukaan penyekat, blok ukurPemolesan0.012-0.10.05Hasil akhir seperti cermin, optikDampak terhadap BiayaSetiap peningkatan tingkat kehalusan permukaan kira-kira menggandakan biaya pemrosesan. Peningkatan dari Ra 3.2 ke Ra 1.6 menambah biaya 15–20%; dari Ra 1.6 ke Ra 0.8 menambah 25–35%; dan dari Ra 0.8 ke Ra 0.4 menambah 40–60% karena perlu dilakukan penggerindaan. Untuk mengoptimalkan biaya komponen, tentukan hasil akhir permukaan paling kasar yang masih dapat diterima untuk setiap permukaan.Praktik Terbaik untuk Mencantumkan Spesifikasi pada Gambar TeknikNyatakan Ra dalam mikrometer (μm) sesuai ISO 1302 atau mikroinci (μin) sesuai ASME Y14.36Terapkan simbol tingkat kehalusan hanya pada permukaan kritis — permukaan nonkritis mengikuti standar bawaan “sesuai hasil pemesinan”Jika Rz menjadi parameter kritis (pada permukaan penyekat), cantumkan Ra dan Rz untuk mencegah salah tafsirCantumkan arah pengukuran (keliling atau aksial) untuk komponen silindris
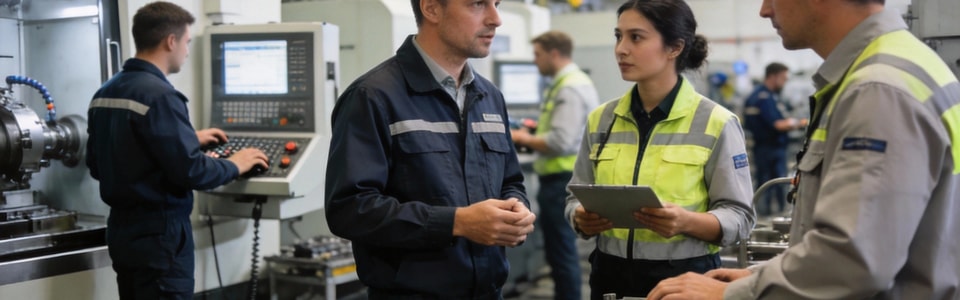
Industri 4.0 bukan lagi sekadar konsep—kini telah menjadi kenyataan di lantai produksi. Artikel ini mengulas bagaimana sensor IoT, teknologi kembaran digital, dan analitik berbasis AI mengubah operasi pemesinan CNC dari reaktif menjadi prediktif, sehingga meningkatkan kualitas, efisiensi, dan biaya secara terukur.Mesin CNC Terhubung IoTPemantauan getaran:Akselerometer pada spindle mendeteksi pola keausan pahat 15 menit sebelum terjadi kegagalan, lalu memicu penggantian pahat secara otomatisKompensasi termal:Sensor suhu real-time menyesuaikan posisi sumbu untuk mempertahankan akurasi ±2 μm selama giliran produksi 8 jamKonsumsi daya:Pemantauan arus dikorelasikan dengan gaya pemotongan untuk menentukan laju pemakanan dan kecepatan potong optimal bagi setiap kombinasi material dan alatManfaat Kembaran DigitalKomisioning virtual:Program pemesinan komponen baru disimulasikan dengan deteksi tabrakan menyeluruh sebelum material nyata diproses, sehingga mengurangi produk cacat pada pemeriksaan pertama sebesar 85%Optimalisasi proses:Simulasi mengidentifikasi inefisiensi jalur pahat, sehingga waktu siklus rata-rata berkurang 12–18%Pemeliharaan prediktif:Model masa pakai komponen memprediksi penggantian bantalan, sekrup bola, dan penutup pelindung rel 4–6 minggu sebelumnyaAnalisis ROIMetrikSebelum IoTSetelah IoTPeningkatanOEE62%81%+19 poinTingkat produk cacat3,2%0,8%-75%Waktu henti tak terencana180 jam/tahun32 jam/tahun-82%Biaya perkakas$420 ribu/tahun$310 ribu/tahun-26%Templates29 menerapkan pemantauan IoT di seluruh armada CNC kami pada 2025, mencapai titik impas dalam 14 bulan dan membangun fondasi untuk optimalisasi pemesinan otonom berbasis AI.